

江湖最後一把刀_CNC精飾加工
在鋁合金壓鑄件進入 CNC 進行關鍵「最後一把刀(精飾加工)」之前,前置作業的完善程度直接決定了這關鍵一刀的成敗與精度。
壓鑄件不同於一般的鋁擠型或實心鋁塊,它具有熱應力殘留、表面硬皮薄、內部可能存在微氣孔,以及形狀較為複雜等特性。為了確保那關鍵一刀能精準切出如  鏡面級溝槽或極小公差的面,前置作業必須嚴格把關以下 5 大步驟與關鍵細節:
1. 壓鑄胚件的預處理與品管(原料端)
在壓鑄件上桌加工前,必須確認胚件本身沒有隱形缺陷,否則刀具切下去只會放大問題:
- 徹底去毛邊與飛邊(Deburring & Flash Removal): 壓鑄過程產生的分型面毛邊或澆口殘留,若沒有先衝壓或手動修掉,會影響治具定位的平整度,導致定位偏斜。
- 震動研磨 / 噴砂(Tumbling / Sandblasting): 清除表面的脫模劑殘留物與鬆散氧化層,避免這些微小顆粒在加工時掉落夾具定位面,或磨損精密刀具。
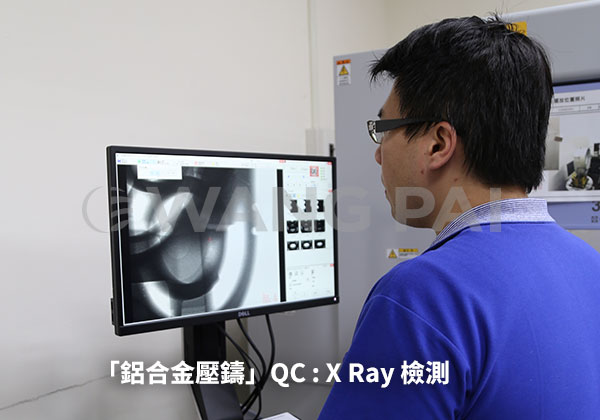
- 氣孔與縮孔篩檢(Porosity Screening): 關鍵加工面(如防水溝槽、氣密平面)下方不能有大氣孔。加工前建議進行 X-Ray 抽檢,或確認壓鑄階段的「模流分析與增壓參數」穩定,防止關鍵一刀切開後露出底下的沙孔。
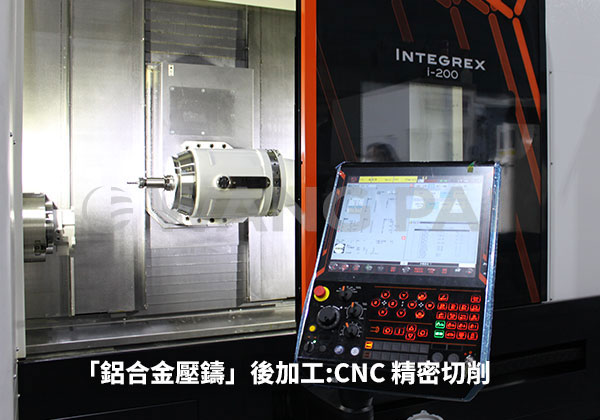
2. 基準面選擇與定位治具設計(夾持端)
壓鑄件因冷卻收縮,每批次的尺寸都會有微小變化。「怎麼定位與夾持」是前置作業重中之重:
- 六點定位原理與專用定位銷: 儘量選用壓鑄時就已精確做好的「定位孔(Pin holes)」或「非加工面」作為 3-2-1 定位基準,確保每次上料的幾何位置一致。
- 防止夾壓變形(Vacuum / Pneumatic Fixturing): 壓鑄件(特別是薄壁機殼或帶散熱片的外殼)剛性較差。若用傳統夾鉗硬夾,放開後金屬彈回,關鍵一刀切出來的平面就會變形。前置作業應使用氣動軟爪夾具或真空吸盤治具,提供均勻支撐。
- 線上自動尋邊(3D Touch Probe / Auto-Zeroing): 精密加工前,程式應設定自動使用電子尋邊器碰觸基準點,由 CNC 自動補正每一塊壓鑄件微小的幾何公差。
3. 切削餘量控制與開粗預留(製程規劃)
關鍵一把刀不能負擔過大的切削量,前置的切削規劃必須替它「鋪路」:
-
合理的餘量分配(Machining Allowance): 壓鑄胚件預留給 CNC 的總餘量建議控制在
 。
- 太厚: 關鍵一刀切削力過大,產生彈刀與震動。
- 太薄: 沒能切穿壓鑄件表面的緻密硬化皮層(Chill Layer),直接在內部較軟的結構上切削,表面粗糙度反而變差。
- 「開粗與半精銑」徹底分開: 絕不能想一刀到位。必須先用粗銑刀切除大部分餘量,並進行鬆開夾具釋放應力(如果應力很大),最後再由關鍵刀具進行「輕快(High-Speed Light Cut)」的最後一刀。
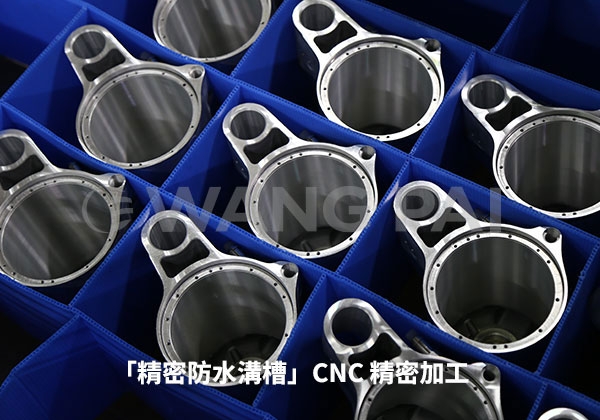
4. 刀具與切削液前置準備(刀具端)
針對鋁合金壓鑄件(特別是 ADC12 等高矽含量的合金),刀具與冷卻狀態決定了表面品質:
-
刀具材質選定:
- 壓鑄鋁中的矽顆粒極度磨刀,傳統鎢鋼刀易快速磨損。針對關鍵一把刀,建議選擇 PCD(聚晶金剛石)刀具 或 專用高抗磨 DLC 塗層鏡面銑刀。
-
刀具預調與動平衡(Pre-setting & Dynamic Balancing): 關鍵刀具轉速通常高達
 ,前置必須在刀具預調儀上確認偏心(Runout)在
 以內,並進行高轉速動平衡校正,防止高頻震紋。
-
切削液與沖屑過濾(Coolant & Filtration): 鋁屑極易黏刀(BUE, Built-Up Edge)。前置作業需確認切削油/液的濃度(通常保持在
 )、噴嘴高壓直對刀尖,並檢查過濾系統,確保切削液中沒有循環進來的微小鋁屑,否則會二次刮傷鏡面。
5. 應力消除與環境控管(穩定度端)
-
退火 / 熱處理應力消除(Annealing / Stress Relieving): 複雜的壓鑄件內部累積巨大的鑄造殘留應力。對於超高精度要求的零件,在壓鑄後、CNC 加工前,可安排一道
 的去應力退火,防止加工切開外皮後零件自身產生幾何扭曲。
- 機台與熱平衡預熱(Thermal Warm-up): 在執行關鍵一把刀之前,CNC 主軸與三軸導軌必須預熱運行 15~30 分鐘,達到熱平衡,避免加工到一半因主軸熱伸長而造成深度公差漂移。
檢視清單(Checklist Summary)
|
前置作業步驟 |
核心檢查點 |
目的 |
|---|---|---|
|
1. 胚件準備 |
去除毛邊、震研清潔、X-Ray 防沙孔 |
確保定位平整、避免加工露出氣孔 |
|
2. 夾具定位 |
氣動/真空輔助夾持、電子尋邊補正 |
防止壓鑄件被夾變形,消除公差偏移 |
|
3. 餘量預留 |
預留 |
避開表層缺陷,為最後一刀提供均勻切削力 |
|
4. 刀具切削液 |
採用 PCD/DLC 刀具,Runout |
避免矽顆粒磨刀與黏刀,獲得 |
|
5. 應力與熱平衡 |
退火去應力、機台預熱 20 分鐘 |
防止零件加工後變形,確保尺寸穩定 |
 ,開粗與精修分開

做好上述 5 個前置步驟,就能確保 CNC 那關鍵一把刀下刀時「阻力均勻、無震動、無黏屑」,一次切出完美達標的鏡面與精密公差。
