
壓鑄 DFM 避坑指南:如何從 3D 設計階段預防縮孔、氣孔與加工變形?
在鋁合金壓鑄開發中,超過 70% 的生產缺陷——包含內部縮孔(Shrinkage Porosity)、表面凹陷(Sink Marks)、流痕冷料以及開模後翹曲變形(Warpage)——早在工程師按下 CAD 存檔鍵的那一刻就已經注定。
許多機構設計師習慣以「機加工思維」或「塑膠射出思維」設計金屬件,導致模具廠在試模(T1)階段頻頻遭遇難以克服的鑄造缺陷,甚至被迫大幅修改模具設計,延誤產品上市時間。本篇技術指南將以製造與組裝導向設計(DFM, Design for Manufacturability)為核心,深入解析從 3D 建模階段就必須鎖定的 4 大關鍵工程法則。
一、 核心原則:追求「漸變至均勻」的壁厚架構
壓鑄是熔融金屬在極高壓力與高速下充填模穴、並在極短時間內(數十毫秒至數秒)凝固的過程。金屬液冷卻速度不均勻,就是縮孔與熱裂的根本來源。
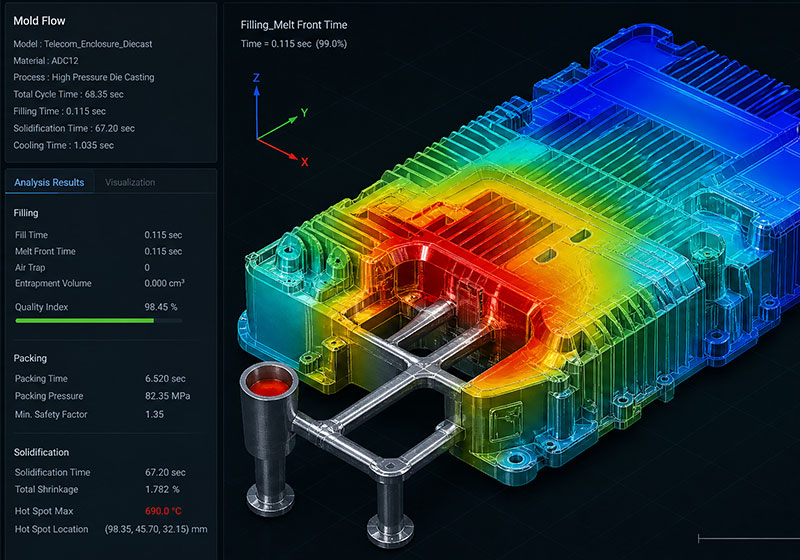
1. 消除「熱節(Hot Spots)」
-
成因: 當兩處肉厚落差過大,或在壁與壁交接處產生大體積金屬團塊(即「熱節」)時,較厚處的冷卻速度明顯慢於周圍薄壁。外部薄壁先行固化結殼,內部較慢凝固的鋁液體積收縮時得不到補充,便會在中心形成撕裂狀的縮孔(Shrinkage Void)。
-
DFM 對策:
-
盡可能維持壁厚均一(鋁合金壓鑄建議理想壁厚為 2.0 mm 至 4.0 mm)。
-
若因強度考量無法避免厚度漸變,厚薄過渡處必須設計平滑漸變斜坡(Taper Transition),斜率建議不大於 1:3 至 1:4,嚴禁出現 90 度直角斷差。
-
2. 厚肉區域「減肉掏空(Coring)」
-
對於軸承座、加強柱(Boss)等原本設計較粗壯的幾何位置,必須在不影響結構負載的前提下,從模具兩側或滑塊方向進行掏空掏肉設計,強制壁厚維持一致。
二、 加強肋(Ribs)與柱位(Bosses)的黃金幾何比例
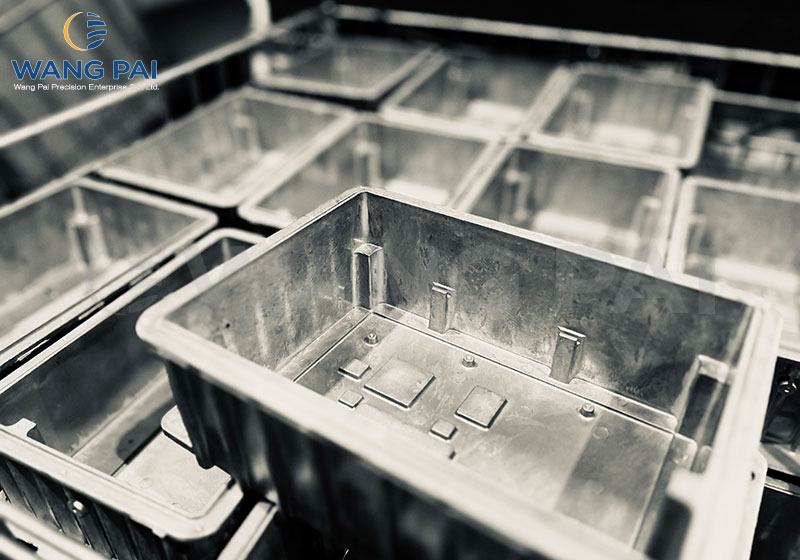
單純增加整體壁厚只會增加零件重量與冷卻時間,提高縮孔風險。在壓鑄工程中,我們依靠「加強肋」來提升結構剛性(如抗強風壓或抗扭曲能力),但加強肋的尺寸比例必須嚴格控制。
-
肋厚比(Rib Thickness Ratio):
-
加強肋的根部厚度,建議保持在相連主壁厚度的 0.6 至 0.8 倍。
-
工程風險: 若肋厚與主壁比例為 1:1 或甚至更厚,交接處必然形成熱節,導致成品外表面出現肉眼可見的下陷(Sink Mark)。
-
-
圓角設計(Fillets & Radii):
-
嚴格禁止銳角(Sharp Corners)。所有內圓角半徑建議為壁厚的 0.5 至 1.0 倍(一般建議 1.5°~2.0°)。
-
圓角不僅能消弭尖銳應力集中點(降低破裂風險),更有助於高速鋁液平穩流動,大幅減少模具沖蝕與捲氣(Air Entrapment)。
-
-
加強柱(Bosses)周邊支撐:
-
獨立立柱在高速金屬沖刷時容易形成紊流與氣孔。應將柱位與鄰近側壁以薄加強肋相連,柱底周圍倒角過渡,確保充填平順。
-
三、 拔模斜度(Draft Angles)與模具脫模穩定性
壓鑄件冷卻固化時會向內緊縮包覆在模具型芯(Core)上。若拔模斜度不足,頂出時會造成嚴重的「拉模(Galling)」、「刮傷」甚至卡模破裂。
-
內壁與型芯(Inner Walls & Cores):
-
鋁合金收縮會死死咬住型芯,因此內壁的拔模斜度必須更大,建議設定在 1.5°~ 3°。
-
-
外壁與型腔(Outer Walls & Cavities):
-
金屬冷卻時會自然脫離外模壁,外壁拔模斜度可相對較小,建議設定在 0.5°~1.5°。
-
-
深孔與盲孔深度限制:
-
對於需要直接鑄出的螺絲底孔,孔深通常不應超過孔徑的 3 至 4 倍。過深的型芯銷(Core Pin)因受熱膨脹容易斷裂,且拔模阻力極大。
-
四、 預防後續 CNC 加工變形的「應力對稱設計」
許多壓鑄件在脫模時尺寸完全合格,但在進入 CNC 精銑或鑽孔切削後,零件卻發生不可逆的翹曲或扭曲,導致氣密平面度超標。
-
幾何對稱性:
-
結構儘量保持對稱,使零件在冷卻時各方向的熱收縮應力相互抵消。若一側有密集的散熱鰭片,另一側為平整薄壁,冷卻時零件必然會向鰭片側彎曲。
-
-
預留加工基準面(Machining Datums):
-
在 3D 階段即預留 3 個明確、未加工的壓鑄定位點(3-2-1 原則),並避開進澆口(Gate)與渣包(Overflow)位置,確保 CNC 夾治具擁有穩定重複的夾持基準,避免夾持應力造成二次變形。
-
DFM 檢視清單(Quick CAD Checklist)
|
檢查項目 |
建議規格標準 |
目標解決之工程缺陷 |
|---|---|---|
|
主壁厚度 |
|
縮孔、流痕、冷隔(Cold Shuts) |
|
加強肋厚度 |
主壁厚度之 |
表面凹陷(Sink Marks)、內部熱節 |
|
內外交接圓角 |
|
應力開裂、金屬液捲氣、模具沖蝕 |
|
拔模斜度 |
內壁 |
零件拉模刮傷、頂出變形、模具卡死 |
|
結構對稱性 |
鰭片與肋板對稱分佈 |
冷卻殘留應力翹曲、CNC 加工後形變 |
 ,維持均勻過渡

 ,避免任何尖角
 ,外壁

